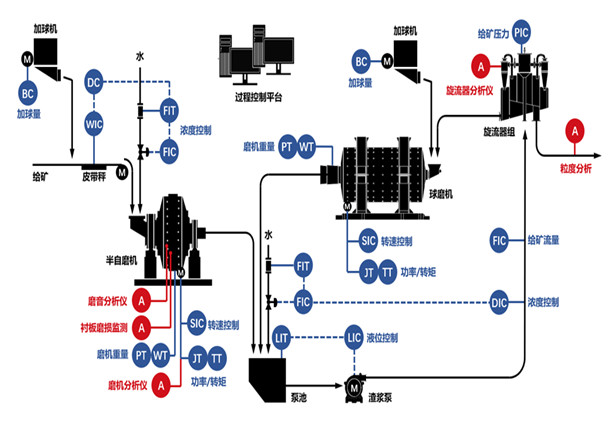
Xinhai Intelligent Mineral Processing Control System
—— Maximize the Value of Every Tonne of Ore
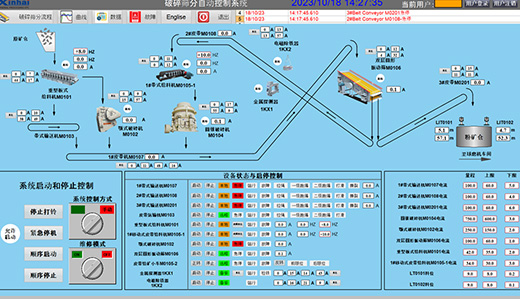
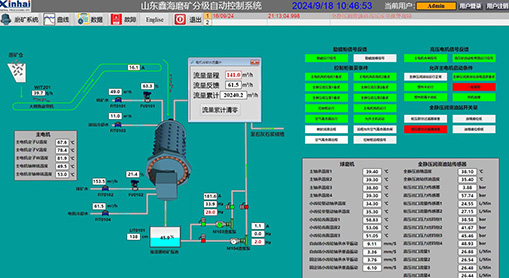
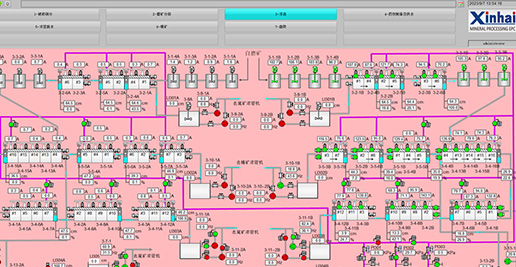
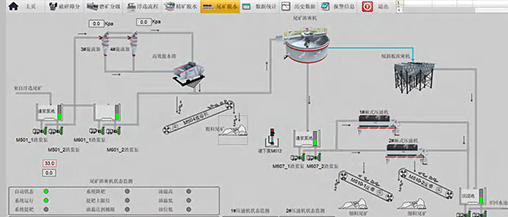
Xinhai Intelligent Mineral Processing Control System streamlines and optimizes modern concentrators by integrating all processes—including crushing, grinding, classification, flotation, thickening, filtration, materials handling, and concentrate dispatch—into a single platform. It utilizes advanced technologies such as APC, AI expert systems, digital twins, industrial big data, and 5G networking to monitor production in real-time, automatically adjust process parameters, and manage operations across the plant. This data-driven approach enhances stability, reduces manual intervention, lowers operational costs, and promotes safer, smarter, and more efficient production.
Five-layer Intelligent Technology Architecture
We unify data, control, and intelligence to enable autonomous production optimization.
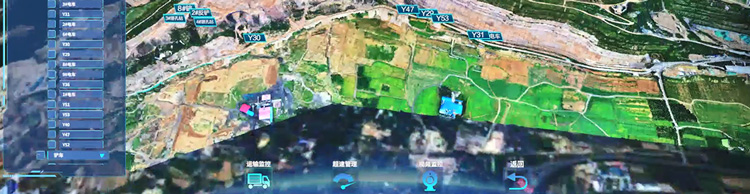
- Digital Twin Visualization:The layer renders a 1:1 virtual plant. It visualizes assets in real time, supports panoramic inspection, and enables remote O&M via a dedicated 5G network.
- AI Expert Decision:The AI engine analyzes streaming data continuously. It auto-tunes grinding loads, reagent dosing, and grade-recovery trade-offs to adapt to ore variability.
- DCS/PLC Process Control:The system integrates DCS, PLCs, and VFDs. It executes closed-loop control across the circuit, ensuring stable and coordinated operations.
- Intelligent Field Execution:Smart actuators receive control commands instantly. They adjust dosing systems, grinding media, and valves to ensure precise process execution.
- Plant-wide Data Acquisition:Sensors and online analyzers capture critical data. They monitor slurry density, levels, grades, and vibrations to fuel predictive maintenance.
Six Intelligent Process Control Systems
We automate every stage—from crushing to concentrate—to maximize recovery and minimize costs.
-
01
Crushing & Screening Automation System
-
02
Grinding & Classification Automation System
-
03
Flotation Automation Control System
-
04
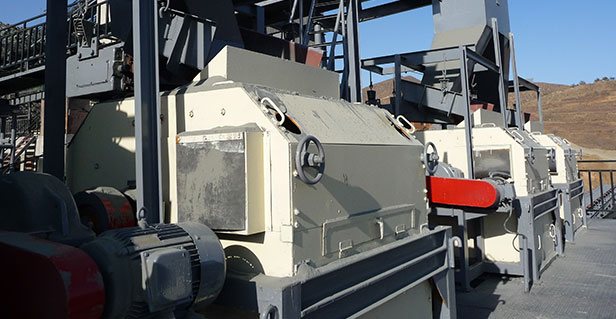
Gravity & Magnetic Separation Automation System
-
05
Thickening & Filtration Automation System
-
06
AI Grinding & Flotation Expert System
How Intelligent Process Control Improves Plant Performance
-
Maximize Recovery
Optimize process parameters in real time to stabilize production, improve concentrate grade, and maximize overall recovery.
-
Reduce Operating Costs
Lower reagent, energy, grinding media, and labor costs through intelligent automation and optimized process control.
-
Enhance Equipment Reliability & Safety
Reduce unexpected downtime with predictive monitoring while improving operator safety through remote and unattended operation.
-
Enable Digital & Sustainable Operations
Improve water recycling, reduce environmental impact, and establish a reliable digital foundation for intelligent mine management.